氧化铝粉压块机参数核对和试压标准
加入时间:2026-8-20 14:39:05 浏览:35次
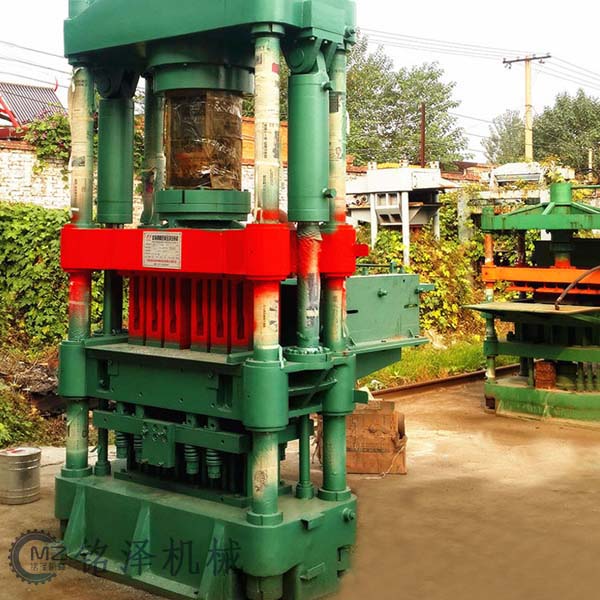
“氧化铝粉压块机”在工业上通常被称为耐火材料压砖机或粉末成型液压机。这类设备专门用于将氧化铝、烧结刚玉等耐火材料粉末压制成高密度的砖坯或异形件,是耐火材料制造领域的核心设备。
针对氧化铝粉末压砖,这类设备具有以下几个核心技术特点:
⚙️ 核心结构与成型工艺
- 机身结构:主流设备通常采用三梁四柱式或四梁四柱式结构。四梁四柱结构由于增加了一根脱模横梁,能实现更复杂的脱模工艺,非常适合高密度、高精度的粉末成型。
- 双向加压与浮动压制:氧化铝粉末在压制时容易出现密度不均或分层现象。优质的压砖机支持上下双向施压和浮动压制工艺,能确保砖坯上下密度一致,有效避免分层和开裂。
- 大吨位压制:耐火砖通常需要极大的成型压力。设备的公称压力覆盖范围广,从几百吨到数千吨(如800吨、1200吨甚至更高)不等,以满足不同规格耐火砖的致密化需求。
🤖 自动化与智能控制
- PLC全自动控制:现代压砖机普遍配备PLC可编程控制器和人机界面,可一键启动,自动完成压制、保压、脱模全过程。
- 精准参数调节:系统允许精准调节压力参数、排气次数、保压时间等,确保每一块砖的成型质量高度一致。
- 自动化生产线集成:目前的设备不仅单机自动化,还可集成自动称重送料、螺旋下料、自动推出装置,甚至码砖机器人和自动包装线,实现全流程无人化生产。
🏭 主要应用领域
除了常规的耐火砖(如重质标砖、异型砖),这类设备还广泛应用于压制氧化铝陶瓷、镁碳砖、铝碳砖、滑板等耐火材料,解决了许多厂家设备压制不成形或密度达不到的难题。
💡 选型建议
如果您正在考虑采购氧化铝粉压砖机,建议重点考察以下几点:
- 明确砖型与产量:确定您需要压制的是标准砖还是异型砖,以及预期的年产量(如1500万-6000万块标砖),以此选择合适的吨位和每次出砖数量。
- 考察液压系统:关注设备是否支持双向加压、排气功能以及脱模保护机制(防止砖坯在脱模时开裂)。
- 自动化程度:根据您的人工成本和产能规划,选择半自动或全自动控制系统,评估是否需要配套自动送料和取件机械手。
- 厂家实力与售后:选择具备丰富耐火材料成型经验、能提供安装调试及技术培训的实力厂家。
为您整理了一份详尽的《氧化铝粉压砖机实地验收与试压清单》。这份清单结合了行业主流设备的技术参数与耐火材料成型的关键工艺指标,方便您在实地考察厂家时进行精准比对。
📋 一、 关键参数核对清单(设备验收)
在考察设备时,建议重点核对以下核心参数,以确保设备性能满足氧化铝粉末的高密度成型需求:
- 成型压力与压强
- 公称压力:根据砖坯尺寸和密度要求选择合适的吨位(如1000吨、2000吨等)。大规格预制件或高密度镁碳砖、氧化铝砖应优先选用大吨位机型。
- 单位压强:核对设备能否提供足够的单位压强(如315 KGF/cm²),确保坯体密实度。
- 加压方式与模具适配
- 双向加压:粉末成型必须优先选择带双向加压功能的配置,这是保证砖坯各部位密度均匀、减少分层开裂的核心。
- 工作台面与行程:核对工作台有效尺寸(如1400×1400mm)、开口高度(如1400mm)及滑块最大行程(如800mm),确保能顺利安装模具并预留脱模操作空间。
- 液压系统与保压控制
- 排气与保压功能:氧化铝粉末压制需排出夹杂空气,确认设备是否支持分段排气保压功能,且保压时间可调(如0-99秒)。
- 液压元件:检查液压系统的工作压力(如25MPa)及散热配置(如独立水冷散热),确保长时间连续作业不降效。
- 自动化与控制系统
- PLC控制:确认是否配备PLC触控操作系统,支持工艺参数(压力、保压时长、排气次数)的存储与调用。
- 辅助机构:评估是否标配或可选配自动布料、液压脱模及过载保护装置。
🧪 二、 试压标准与质量检验(打样验收)
在试机环节,建议要求厂家使用您的物料(或同类氧化铝粉)进行打样,并按以下标准检验成品:
- 外观与结构检验
- 无分层与裂纹:脱模后的砖坯表面应平整,内部结构紧实。若出现分层或裂纹,通常说明排气次数不足或脱模速度过快。
- 尺寸精度:使用卡尺或角尺测量砖坯尺寸,确认公差是否在要求范围内(如高精度要求公差≤0.02mm)。
- 密度与强度指标
- 坯体密度:压制后的坯体密度需达到理论密度的85%以上,这是合格耐火砖的关键控制点。
- 常温耐压强度:烧成后的成品需进行冷压强度测试(如使用符合标准的压力试验机,以1.0±0.1 MPa/s的速率加载至破坏),常规标准砖的常温耐压强度应≥35MPa。
- 成型周期与产能
- 单次成型时间:观察设备的成型周期(一般在15-25秒/块),评估其是否满足预期的产能规划。
- 出砖数量:确认单次循环的出砖数(如10-36块不等),结合年生产能力(如1500万-6000万块标砖)核算投资回报。
💡 三、 考察建议
- 带料试压:氧化铝粉末的流动性、含水率及粒径分布对成型影响极大,务必携带实际生产物料进行试压。
- 考察车间:前往厂家车间,重点观察正在运行的同类设备,了解其运行噪音、漏油情况及自动化程度。
- 确认售后:明确设备的保修期限、易损件(如模具、密封件)的供应价格及厂家的技术培训服务。
上一条:
铝材压块机选型与采购建议
下一条:
氧化铝粉全自动液压机选型指南