氧化铝粉全自动液压机选型指南
加入时间:2026-8-29 17:38:45 浏览:18次
氧化铝粉全自动液压机是专门用于将氧化铝(Al₂O₃)陶瓷粉末干压成型为坯体的核心设备,广泛应用于电子陶瓷、特种陶瓷、结构陶瓷等领域。由于氧化铝粉末流动性差、压制过程中易出现分层、暗气孔、脱模碎裂等问题,对设备的压制精度、脱模控制和自动化水平提出了更高要求。以下为你详细介绍。
结构形式
氧化铝粉全自动液压机主要采用以下结构:
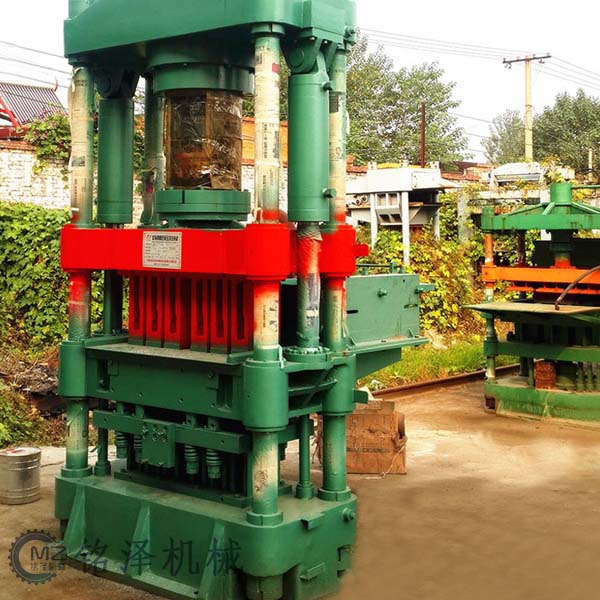
- 四梁四柱式(主流):在三梁四柱基础上增加独立的脱模横梁,可实现保护性脱模、拉下式脱模等复杂工艺,有效防止氧化铝坯体在脱模过程中开裂碎裂,是大尺寸、厚壁高纯氧化铝陶瓷的首选结构。
- 五梁四柱式:工作台距地面约700mm,符合人体工程学,操作便捷,适用于精密粉末加工场景。
- 伺服电动式:采用伺服马达+丝杆直连驱动,无需液压油,环保节能,成型精度可达≤0.02mm,重复精度≤0.005mm,特别适合超小、异形、多台阶等精密氧化铝制品。
机身通常采用高强度锰钢或合金钢板整体焊接,经振动时效处理消除内应力,确保高压工况下机身形变小、导向精度高。
工作原理
完整工作循环包括:
- 自动送粉:伺服精密送料机构将计量好的氧化铝粉末均匀填入模具型腔,送料误差≤±0.5%
- 多段慢速预压排气:滑块缓慢下行,分多段轻度压实粉料,充分排出颗粒间空气,防止成品分层和暗气孔
- 双向浮动加压:上滑块向下施压的同时,凹模同步浮动,实现粉料上下双向均衡加压,坯体密度均匀一致
- 保压:达到设定压力后保持一定时间,确保坯体密实度达标
- 保护性脱模:通过独立脱模横梁或顶出缸将坯体平稳推出,脱模速度可控,防止坯体开裂碎裂
- 自动取件:机械手自动取出成型坯体,设备进入下一循环
其中双向浮动加压和多段慢速预压排气是氧化铝粉成型的核心工艺——前者解决密度不均问题,后者解决气孔和分层问题。
典型技术参数
| 参数 | YW79-500T | YW79-630T |
|---|---|---|
| 公称压力 | 5000kN | 6300kN |
| 滑块行程 | 500mm | 600mm |
| 最大开口高度 | 800mm | 900mm |
| 工作台有效面积 | 1200×1000mm | 700×600mm |
| 驱动功率 | 37kW(伺服) | 18.5kW |
| 系统工作压力 | 25-31.5MPa | 25-31.5MPa |
| 压制精度 | ±1% | ±1% |
| 运行噪音 | ≤70dB | ≤70dB |
| 整机重量 | 约32吨 | 约22吨 |
设备普遍设置点动、半自动、自动三种工作模式,支持PLC参数存储(可存20-200套模具参数),换产时一键调用。
核心技术特点
- 双向浮动模架:压制过程中凹模同步浮动,实现上下双向均衡加压,生坯无分层、无暗气孔
- 多段慢速预压:充分排出粉体空气,解决氧化铝粉流动性差导致的成型缺陷
- 伺服驱动技术:压力重复精度≤±1%,尺寸公差≤±0.02mm,比传统液压机节能30%-70%
- 保护性脱模:脱模速度可调,防止氧化铝坯体在脱模过程中开裂碎裂
- 抽真空排气:可选配抽真空装置,进一步降低坯体内部气孔率
- 封闭成型腔:针对陶瓷干压过程中易产生粉体污染的问题,采用封闭设计,配备专用粉体回收装置
- 全流程自动化:可配备伺服精密送料机构、机械手自动取件、模温控制系统,实现从送粉到取件的无人化生产
主要应用领域
| 领域 | 典型产品 |
|---|---|
| 电子陶瓷 | 氧化铝陶瓷基板、电路绝缘件、高压绝缘陶瓷 |
| 半导体 | 半导体大型陶瓷基座、真空陶瓷配件 |
| 特种陶瓷 | 大直径陶瓷环、工业耐磨陶瓷承烧板 |
| 结构陶瓷 | 陶瓷阀门、陶瓷轴承、耐磨衬板 |
| 耐火材料 | 氧化铝耐火砖、滑板 |
选型建议
选择氧化铝粉全自动液压机时,建议重点关注以下几点:
- 压制力:根据产品尺寸和目标密度确定吨位。小件精密元件(如5mm薄型基片)500吨级即可满足;大尺寸基板、厚壁陶瓷环等建议选630吨及以上
- 结构选择:氧化铝粉成型对脱模要求高,建议优先选四梁四柱式,配备保护性脱模功能
- 驱动方式:精密小件推荐伺服电动式(精度更高、无需液压油);大批量通用件选伺服液压式(性价比高、吨位覆盖广)
- 工艺功能:必须具备双向浮动加压和多段预压排气功能,这是解决氧化铝成型缺陷的关键
- 自动化程度:大批量生产建议选配自动送料+机械手取件+抽真空排气,实现全流程自动化
- 洁净度要求:高纯氧化铝制品生产建议选封闭成型腔+粉体回收装置的机型
上一条:
氧化铝粉压块机参数核对和试压标准
下一条:
粉末成型液压机选型要点